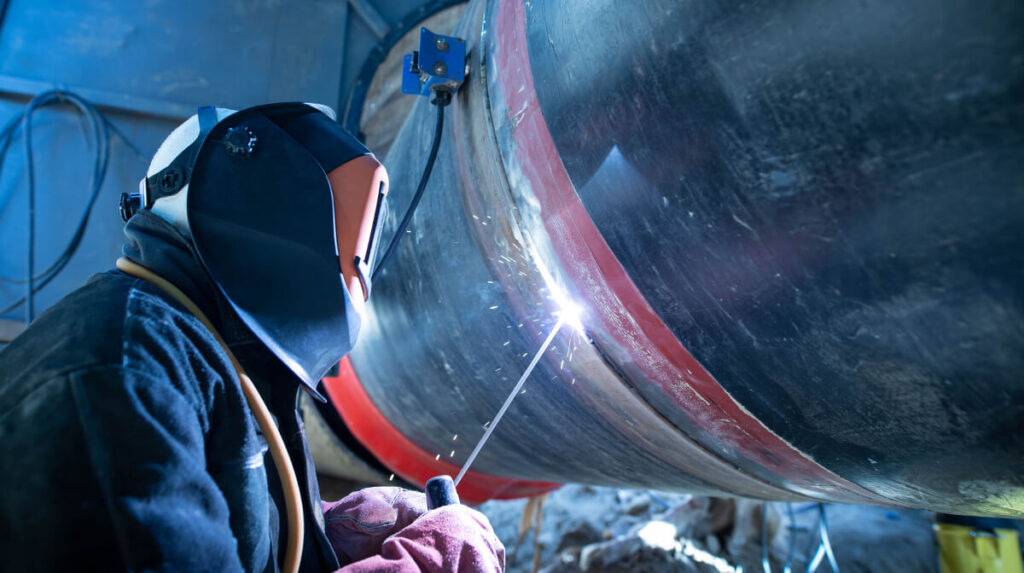
Żeby spawarka mogła wytworzyć łuk elektryczny, konieczne jest zamknięcie obiegu prądu, za co odpowiada elektroda. Pełni ona dodatkowo funkcję spoiwa, za pomocą którego możliwe staje się łączenie metalowych elementów. W sklepach spawalniczych dostępne są różne rodzaje elektrod i wybór odpowiedniej czasami okazuje się trudny. Oto kilka wskazówek, które mogą się przydać.
Elektrody otulone
Jest kilka rodzajów elektrod otulonych do spawarki inwertorowej:
- Rutylowe – oznaczone literą R, ich otulina to rutyl oraz odtleniacze: żelazomangan i żelazokrzem. Elektrody rutylowe mają uniwersalne zastosowanie, pozwalają na uzyskanie spoiny mającej gładką powierzchnię. Jedną z ich podstawowych zalet jest brak konieczności suszenia (chyba że podczas spawania łuk jest niestabilny lub pojawiły się na nich białe wykwity).
- Kwaśne – oznaczone literą A, w ich otulinie znajduje się duża ilość tlenków żelaza oraz odtleniaczy. To elektrody odpowiednie do uzyskania gładkiej i cienkiej spoiny, nadają się do spawania przede wszystkim w pozycji nabocznej i podolnej. Jeśli nie ma na nich białych wykwitów, nie wymagają suszenia.
- Zasadowe – oznaczone literą B, w porównaniu do elektrod kwaśnych i rutylowych są mniej kruche. W ich otulinie znajduje się m.in. węglan wapnia i magnezu, a także fluoryt. To dobre elektrody do spawania grubych elementów, ale przed użyciem wymagają suszenia przez ok. 1-3 godziny, zalecana temperatura to 300-350 st. C.
- Celulozowe – oznaczone literą C, w ich otulinie jest mączka drzewna, odtleniacze oraz do 30% celulozy. Elektrody celulozowe sprawdzają się podczas spawania w niesprzyjających warunkach atmosferycznych i w każdej pozycji. Nie trzeba ich suszyć.
Przeglądając oferty sklepu spawalniczego, np. https://allweld.pl/pl/c/Elektrody-spawalnicze/79, można zauważyć, że dostępne są także inne elektrody otulone, przykładowo rutylowo-celulozowe czy rutylowo-kwaśne. Są one połączeniem właściwości poszczególnych powłok. Średnica elektrod otulonych przeważnie mieści się w zakresie 1,6 – 6 mm (dobiera się je do grubości spawanego materiału).
Elektrody bez otuliny i topliwe
W sklepach spawalniczych znajdziemy nie tylko elektrody otulone, ale również takie bez otuliny. Znajdują one zastosowanie w innych sytuacjach. Elektrody otulone są przeznaczone do spawania metodą MMA, ich powłoka wytwarza gazową osłonę, w której może jarzyć się łuk spawalniczy. Elektrody topliwe bez otuliny wykorzystuje się podczas spawania metodą MIG/MAG. Jak sama nazwa wskazuje, topią się one w trakcie łączenia elementów, określa się je mianem drutów spawalniczych. Ich średnica to przeważnie 0,6-2 mm (im grubszy jest spawany element, tym większa powinna być średnica elektrody).
Elektrody są też używane podczas spawania metodą TIG. Są one nietopliwe i wykonane z czystego wolframu lub wolframu z dodatkiem określonych tlenków. Wyróżnia się ich kilka rodzajów:
- Elektroda wolframowa – jej skład to w 100% wolfram, jest oznaczona kolorem zielonym. To odpowiedni wybór do spawania aluminium, magnezu oraz ich stopów.
- Elektroda torowa – 98% składu to wolfram, 2% to tor, jest oznaczona kolorem czerwonym. Nadaje się do spawania stali wysoko- i niskostopowych, a także stopów miedzi, tytanu i niklu.
- Elektroda cerowa – 98% składu to wolfram, 2% to cer, jest oznaczona kolorem szarym. Służy do spawania stopów niklu, aluminium, miedzi i tytanu, jak również stali nisko- i wysokostopowych.
- Elektroda lantanowa – są dwa jej rodzaje: złota oraz niebieska. Ta pierwsza ma w składzie 98,5% wolframu i 1,5% lantanu, a druga 98% wolframu i 2% lantanu. Elektrody są wykorzystywane do spawania stali nisko- i wysokostopowych, a także stopów tytanu, miedzi, niklu i aluminium.
- Elektroda wolframowa z domieszkami tlenków ziem rzadkich – 98,15% składu to wolfram, 1,75% tlenek lantanu, a 0,095% tlenek ceru. Służy do spawania miedzi, mosiądzu i stali.
—
Artykuł sponsorowany